
在新品代工的对接会上,经常能看到这样截然不同的画面:品牌方拿着精心制作的PPT,描绘着产品上市后的爆款场景;而坐在对面的工厂技术负责人,往往眉头紧锁,手里翻着法规目录,脑子里盘算的是车间里那口大锅能不能熬得动这个配方。
对于药食同源产品来说,从概念立项到量产交付,中间隔着的绝不只是一张代工合同。很多在打样阶段看着完美的产品,最后死在量产线上,根子往往在立项的第一天就埋下了。
抛开那些套话,我们结合康瑞生物在实操项目中的真实经历,拆解一下新品代工究竟要跨过几道坎。
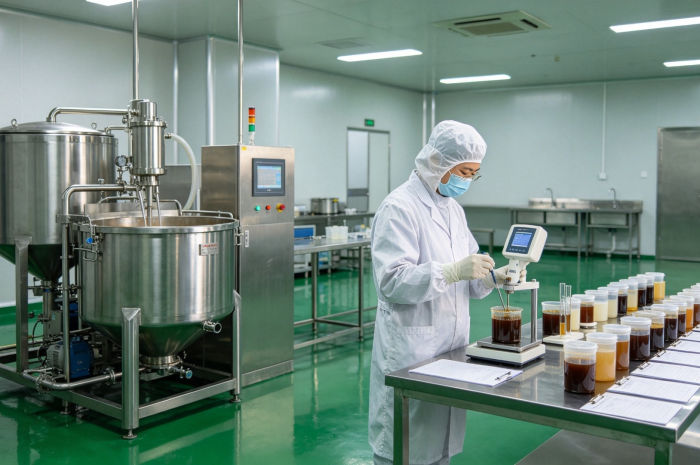
立项阶段:别拿“想当然”去挑战法规和工艺底线
品牌方最常犯的错误,是觉得“只要配方好,工厂就能做”。
但现实是,药食同源有严格的106种目录限制。有些客户拿着含有不在目录内药材的祖传秘方来,要求直接复刻;或者想用“药食同源”的概念,却在包装上印上“治疗、调理”的字眼。在立项评审时,这些一旦被合规团队判定为雷区,就要立刻叫停或找平替原料。不把合规做在图纸阶段,等包材印出来再改,损失的都是真金白银。
还有工艺可行性的预判。比如客户想做一款极浓稠的便携条装膏方,但配方里的胶质含量极高。立项时工艺团队如果不提前介入,直接让研发去按常规标准打样,到了量产阶段就会发现:膏体太稠,灌装机根本泵不进去,或者勉强灌进去了,封口处全是残留,漏液率飙升。
打样与中试:别被“实验室小锅”骗了
打样环节,是品牌方和工厂最容易产生“蜜月错觉”的时候。实验室里的小试锅,升温快、传热匀,熬出来的膏体透亮,冲出来的粉剂丝滑。
但这只是表象。量产的大罐设备和实验室小锅,完全是两套物理系统。这也是为什么康瑞生物在项目推进中,极度看重“中试放大”这一步。
中试,不是拿大设备给你再做一遍样品,而是真刀真枪地跑一遍车间工况。粉剂上了大型三维混合机,装料系数对不对?混合时间够不够?会不会因为比重差异产生偏析?膏方进了夹套浓缩罐,蒸汽压力开到多少,收膏相对密度才不漂移?只有把大设备的运行参数跑通了、锁死了,封样签字的那个样品,才具备量产复制的意义。
包材与适配:看不见的“隐形雷区”
很多时候,产品没死在工艺上,死在了包装上。
有些新消费品牌为了颜值,非要选高透的异形瓶或者设计感极强的复合卷膜。结果货发到工厂,一上机才发现:卷膜的厚度不均,走膜的时候总是跑偏卡壳;或者热封层材质耐温不够,条装膏方一灌装就破袋。
代工厂的包材代采服务,其实在这里起到了“避雷针”的作用。在打样阶段,工厂的工程部就要拿着你的包材样品做上机测试和相容性测试。如果发现包材不匹配,宁可在设计阶段推翻重做,也绝不能在几万个包材印出来之后再去补救。
量产阶段:盯住每一个“变量”
熬过了前面所有关卡,终于到了大货生产。这时候,真正的考验是“稳定性”。
同一批原料,今天天气潮湿,药粉的含水率变了;或者换了一台制丸机,刀轮的磨损程度不一样了。这些微小的变量,如果产线上的操作工不盯,品控不查,出来的一批货就可能跟上一批口感不一样。
真正靠谱的代工体系,是不相信“经验主义”的。品控巡检不是在车间里溜达一圈就完事,而是必须拿着数据去卡:水分有没有超标?制丸的速比对不对?清场是不是留了死角?
在康瑞生物的实际排产中,业务经理和品控人员是必须要下到车间的。遇到异常,宁可停线排查,也绝不带病流转。因为大家心里都清楚,大货发到市场上,只要有一个批次变软、结块或者分层,品牌方花了几十万砸出来的营销口碑,瞬间就会崩盘。
结语
做药食同源产品,靠流量能把产品卖出去一次,但靠的必须是扎扎实实的供应链底盘,才能把产品变成复购的品牌。
从立项合规筛查、中试参数锁定、包材上机测试,到量产的节点巡检,代工厂存在的意义,就是要在品牌方天马行空的创意与车间冰冷的机器之间,搭建一条能落地、能复现的通道。不把难点藏到售后,而是把难题消灭在产线之前,这才是代工合作的底色。
