
在药食同源代工领域,定制配方的价值最终要在量产线上兑现。但一个反复出现的现实是:实验室里小试成功的配方,上了大产线却走样——膏体变稀、粉体结块、丸体崩解超时。配方本身没有错,问题出在研发与生产之间的衔接断层上。小试锅与大货罐的传热效率不同,实验室混合与车间总混的物料状态不同,研发阶段如果只对“能不能做出来”负责、不对“能不能稳定放大”负责,量产转化就变成了一次高风险的试错。
近期,康瑞生物围绕定制配方的量产转化效率,将研产协同从“研发出配方、生产照着做”的线性流程,调整为研发阶段前置量产可行性评估、中试阶段锁定放大参数、项目管家全程衔接研发与生产的协同机制,让配方从设计之初就带着可制造性进入产线。
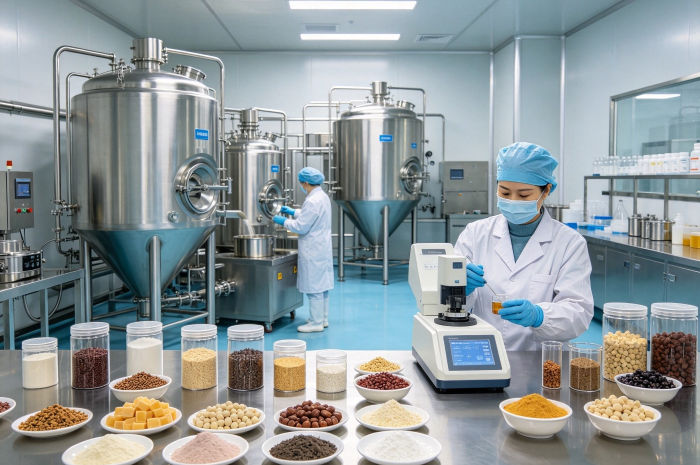
配方阶段的前置判断:让“能不能量产”在打样之前被回答
定制配方量产转化的第一道坎,往往不在车间,在配方设计阶段。品牌方自带配方或提出定制需求时,原料的物理特性、复配后的体系稳定性、工艺路径的可行性,如果不在配方锁定之前完成评估,打样做得再漂亮,放大时也会暴露结构性问题。
康瑞生物在配方确认阶段的做法,是将工艺适应性评估嵌入配方审查。品牌方自带配方进入打样之前,技术团队需要逐项确认复配原料的物理特性是否匹配目标剂型的生产条件:膏方配方中的胶质比例是否会导致灌装流动性不足,固体饮料配方中吸湿性原料的占比是否超出车间环境控制的容差,丸剂配方中纤维性物料的细度是否足以支撑崩解要求。评估结论不是“能不能做”,而是“按什么工艺参数做”。对于缺乏自有配方的品牌方,康瑞超过千组的成熟配方库提供了经过量产验证的起点,选型后的微调同样需要经过工艺适配性确认,而不是直接进入打样。配方阶段把可制造性问题回答清楚,后续的打样和大货才有稳定的基准。
中试放大:用参数锁定拉平“小锅”与“大罐”的物理鸿沟
配方阶段的评估解决了“理论上能不能做”,中试环节解决的是“实际上做出来一不一样”。膏方的小试锅与大货夹套浓缩罐之间,传热效率和料层厚度差异显著,小锅容易挂旗的状态,在大罐里如果照搬熬制时间,出锅的膏体往往偏稀。固体饮料的三维混合机在放大批量后,装料系数和混合时间如果没有重新标定,混合均匀度会在出料和分装环节出现漂移。
康瑞生物在中试环节的协同逻辑,是用数据指标替代时间经验来锁定放大参数。膏方收膏以相对密度作为停火放行的硬性条件,无论小锅还是大罐,密度未落入设定区间即继续浓缩,传热效率的差异由时间来吸收、由密度来收口。固体饮料的混合时间、转速和分装热封参数,按具体配方的物料特性逐项确认,不套用其他产品的参数。中试确认的参数组,在打样封样时一并锁定,成为大货生产的执行依据,而不是留在研发记录里、到了车间再“看着调”。这一环节的实质,是把量产转化的不确定性从产线上前移到中试阶段消化掉。
项目管家:研产协同的组织保障
研产协同如果只靠部门之间的接口传递,信息在研发、生产、品控之间每转一道就会损耗一次。配方确认阶段对接研发,打样阶段对接生产,批量阶段对接品控,品牌方被迫在多个窗口之间充当协调人,一个参数变更需要重复解释多次。
康瑞生物的“一对一项目管家”机制,为研产协同提供了一个固定的组织接口。项目管家在需求阶段完成《产品需求确认单》,涵盖目标人群、剂型、口感、包装和预算等要素,配方确认后同步至研发、生产和采购部门。在打样与中试阶段,品牌方的口感或稠度调整需求通过项目管家直接传递至研发和生产端,避免信息在部门之间反复转达;中试锁定的工艺参数由项目管家跟踪至批量生产环节,确保大货执行的是封样确认的那一组参数,而不是车间自行调整后的另一组。研产协同的效率,最终体现在配方变更到产线执行之间的传递次数被压缩到最少。
药食同源定制配方的量产转化,难点从来不在单一环节的技术水平,而在研发与生产之间是否有一条被参数和责任人锁定的衔接通道。康瑞生物将工艺适应性评估前置到配方阶段、用密度和混合参数锁定中试放大、以项目管家承接研产之间的信息传递,三件事共同指向一个结果:让定制配方从实验室到产线的转化,成为一组可复现的参数迁移,而不是一次依赖运气的工艺冒险。对于品牌方而言,定制配方的价值不取决于打样时那一罐样品有多惊艳,而取决于量产线上第N批产品,是否还和封样时那一罐站在同一条品质基准线上。
